-

+86-13404286222
-

hmjxboss@gmail.com

PREGUNTE AHORA

+86-13404286222
hmjxboss@gmail.com
PREGUNTE AHORA
Cuando el cuerpo de un preventor de explosiones de un pozo de petróleo supera los 800 kg y debe contener 15 000 psi de presión del pozo, la elección entre fundición y forja no es académica. Determina si la pieza sobrevive una década de pruebas hidrostáticas y servicio de campo o falla en el primer ciclo de presión. Una versión fundida en arena puede parecer sólida por fuera, pero los granos dendríticos gruesos y la contracción de la línea central dentro del metal pueden comprometer la integridad de la presión de maneras que la inspección de la superficie no revela. Para los equipos de adquisiciones de los fabricantes de equipos, la diferencia se reduce a una pregunta: ¿qué propiedades mecánicas exige realmente la carga de servicio?
Respuesta directa: la fundición construye un componente solidificando el metal líquido en un molde, mientras que la forja remodela un tocho sólido bajo fuerza de compresión. Esa única diferencia produce estructuras de grano únicas que gobiernan cada propiedad mecánica posterior.
El metal fundido se vierte en un molde de arena o de revestimiento. Los granos se nuclean en las paredes del molde y crecen hacia el centro, formando estructuras dendríticas o columnares. Las piezas fundidas grandes a menudo desarrollan contracción en la línea central, microporosidad y granos gruesos que actúan como generadores de tensión interna.
Un tocho calentado se presiona entre matrices o herramientas abiertas. Los granos existentes se fracturan y recristalizan en finas estructuras equiaxiales durante la deformación. Las líneas de flujo siguen el contorno de la pieza, creando un flujo de grano de metal que se alinea con la trayectoria de la tensión de servicio.
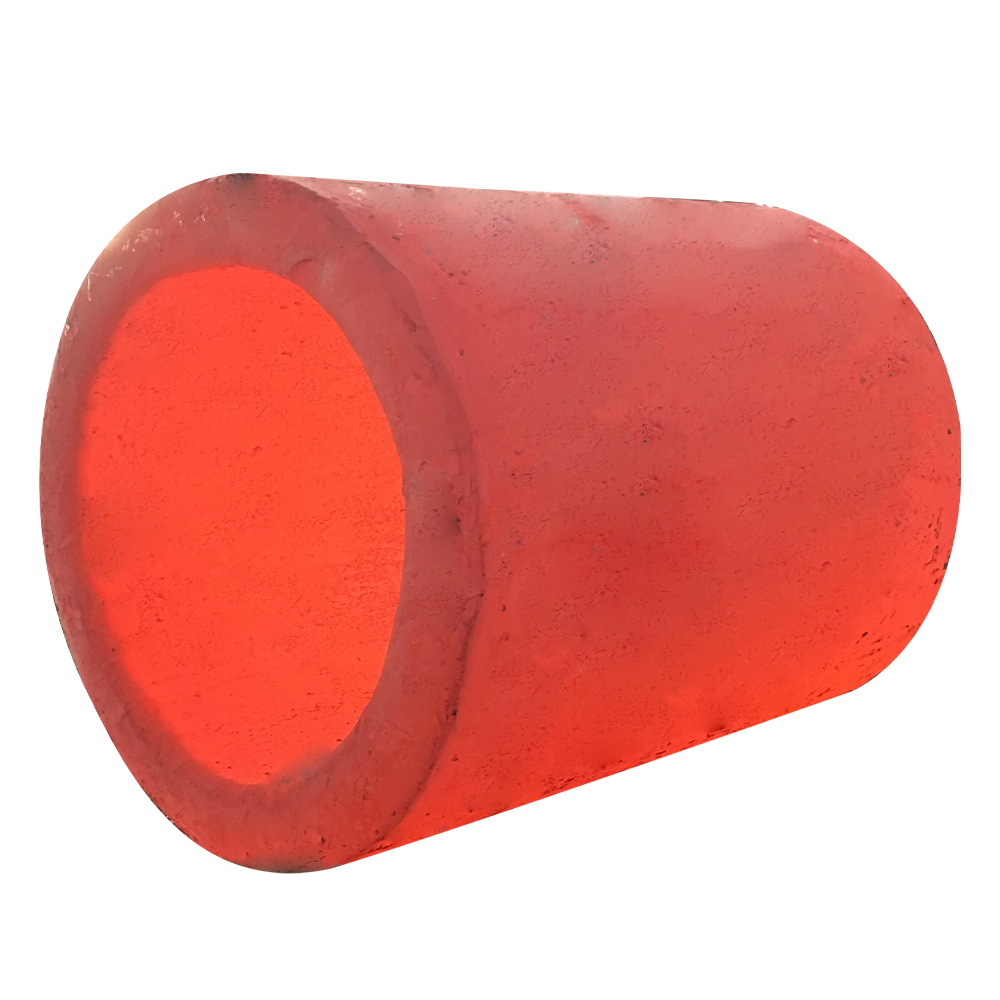 Servicios de fabricación de piezas de metal forjado y fundido La forja refina la estructura del grano y alinea las líneas de flujo con las tensiones de servicio, mejorando la tenacidad y la resistencia a la fatiga. La fundición ofrece formas complejas a menor costo, pero los defectos internos pueden limitar el rendimiento. Este fabricante proporciona ambos procesos para adaptarse a los diferentes requisitos de los componentes. Ver producto →
La composición nominal puede ser idéntica entre las dos rutas, pero la microestructura local dentro de una pieza fundida de 2 toneladas puede variar significativamente desde la superficie hasta el centro. Esta variación es la razón por la que las piezas fundidas necesitan pruebas radiográficas; Los defectos internos son reales y se agrupan donde el estrés es mayor. Las piezas forjadas, por el contrario, tienen límites de grano más limpios sin inclusiones de tipo película o porosidad de gas, y su tenacidad al impacto en todo el espesor es correspondientemente mayor.
En la práctica, la diferencia se manifiesta como una brecha de desempeño mensurable. Un rotor de eje forjado de 42CrMo4 normalmente alcanza una resistencia a la tracción de 900 MPa con un 12 % de alargamiento, mientras que la misma aleación fundida podría estabilizarse en 700 MPa con un 6 % de alargamiento. Esa brecha es el dividendo inmobiliario del refinamiento mecánico del grano.
Para obtener una visión más profunda del historial del proceso, el diseño de herramientas y las diferencias operativas entre estas dos rutas, consulte nuestra artículo detallado sobre técnicas de modelado de metales .
Respuesta directa: Los componentes forjados de gran tamaño superan constantemente a los componentes fundidos en cuanto a límite elástico, tenacidad al impacto y vida útil a la fatiga, mientras que los componentes fundidos ofrecen una flexibilidad dimensional superior y un menor costo en geometrías complejas.
Los datos a continuación reflejan rangos típicos para componentes grandes de acero al carbono y aleados, no cupones de prueba de laboratorio. En la producción real, las propiedades varían según el tamaño de la sección, el tratamiento térmico y el control del proceso del proveedor específico. Una pieza fundida de 500 kg y una pieza fundida de 5 toneladas del mismo grado no se comportarán de manera idéntica.
| Propiedad | fundición | forja | diferencia típica |
| tracción strength | 400-700 MPa | 500-900MPa | forja 15-30% |
| rendimiento strength | 250-450MPa | 350-650 MPa | forja 20-40% |
| Elongación | 5-15% | 10-25% | forja 30-50% |
| Impacto toughness | 20-50J | 40-100J | forja 50-100% |
| fatiga life | 10^5-10^6 ciclos | 10^6-10^7 ciclos | forja 5-10x |
| Precisión dimensional | /-0,5-1,5 mm | /-0,1-0,5mm | forja tighter |
Tomemos la fila de vida por fatiga como el ejemplo más práctico. Una pieza fundida de carcasa de compresor diseñada para servicio de compresión de gas generalmente dura de 10^5 a 10^6 ciclos de presión antes de que se inicie una grieta en un sitio de porosidad interna. Un mismo componente en material forjado resiste de 10^6 a 10^7 ciclos. Cuando el intervalo de servicio está vinculado a un programa de mantenimiento, seleccionar el proceso correcto puede duplicar o triplicar el tiempo entre revisiones.
Para un cilindro de compresor de 2 toneladas, la forja tiene un costo inicial más alto. Pero si el cilindro forjado amplía el intervalo de servicio de 2.000 horas a 6.000 horas, el coste total de propiedad baja aunque el precio de adquisición suba. Esta es la conversación que los equipos de adquisiciones y los ingenieros de diseño deben tener antes de que se envíe la solicitud de cotización.
Respuesta directa: La fundición es la opción óptima cuando la geometría interna compleja, la función integrada o la reducción del costo total superan el déficit de propiedades mecánicas.
Los grandes cilindros de compresores, cuerpos de bombas, carcasas de cajas de engranajes y estructuras de máquinas herramienta son candidatos clásicos para la fundición. Estos componentes a menudo contienen camisas de agua internas, conductos de gas, nervaduras de refuerzo y resaltes de montaje que requerirían múltiples forjados y soldaduras para replicar. La soldadura en sí crea una concentración adicional de tensiones y distorsión, por lo que el diseño fundido de una sola pieza suele ser la opción técnica más segura.
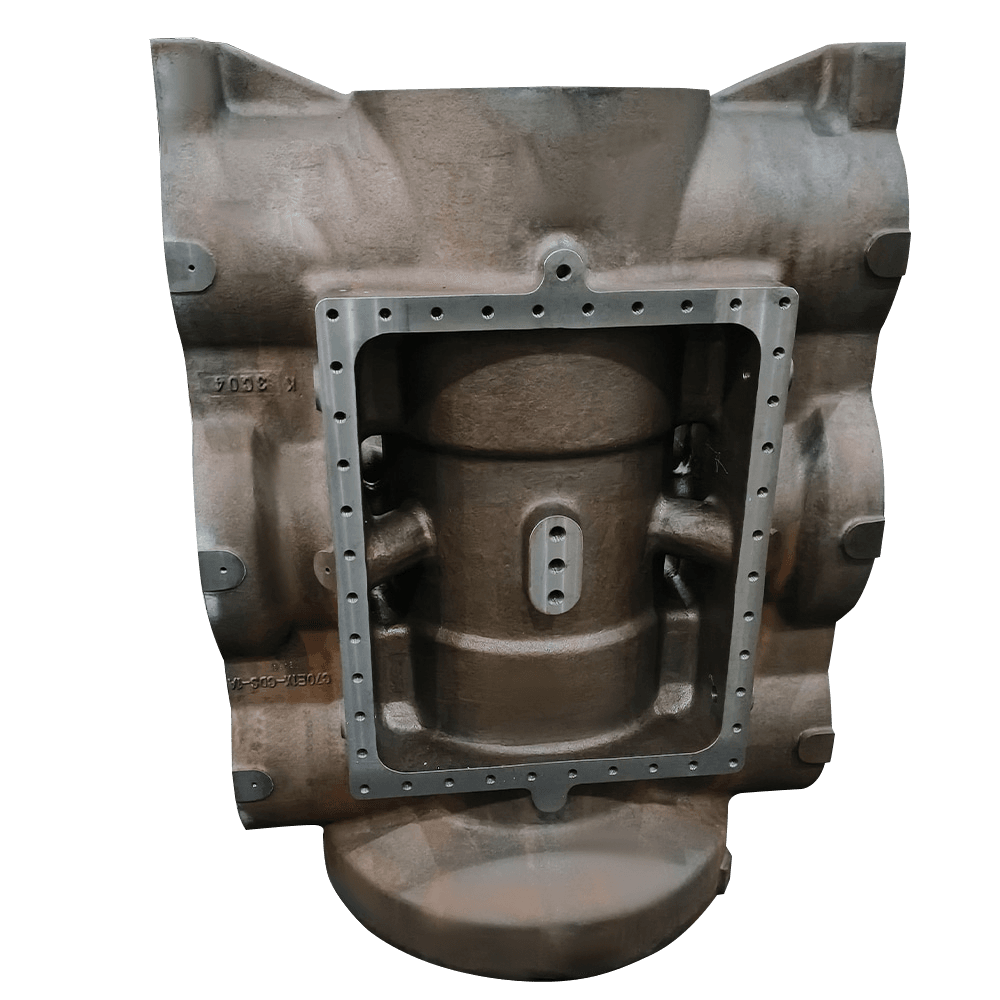 fundición of Compressor Housings and Large Components Las estructuras internas complejas, como camisas de agua y conductos de paso, están fundidas en una sola pieza, lo que evita la soldadura de varias piezas y las tensiones asociadas. El hierro fundido también añade amortiguación a las vibraciones, lo que beneficia a los cilindros de los compresores y a las plataformas de las máquinas herramienta al reducir las pulsaciones transmitidas y mejorar la rigidez. Ver producto →
El hierro fundido y el acero fundido también proporcionan una amortiguación de vibraciones inherente que el acero forjado no ofrece. Para un cilindro de compresor que debe reducir la pulsación transmitida, esa propiedad de amortiguación tiene un valor mensurable en las tuberías e instrumentación aguas abajo. La misma ventaja aparece en los mandriles de torno y las bancadas de máquinas herramienta, donde la propia rigidez del equipo ayuda a controlar los errores acumulados.
Los costes de producción también favorecen el casting en esta categoría. Un molde de arena para una carcasa de compresor de 1 tonelada puede costar entre 3.000 y 8.000 dólares, dependiendo de la complejidad del patrón, mientras que un juego de troqueles de forja para la misma pieza puede costar entre 40.000 y 120.000 dólares antes de calentar el primer tocho. Para tiradas de volumen bajo a medio, el costo del troquel por sí solo indica qué proceso tiene sentido.
Respuesta directa: La forja es obligatoria cuando cargas pesadas cíclicas, alta presión o requisitos de certificación de seguridad dictan una integridad mecánica en todo el espesor que una fundición no puede garantizar.
Los cuerpos de prevención de explosiones de pozos de petróleo, los engranajes de transmisión de alta velocidad, los asientos de cojinetes universales y los ejes principales de las turbinas eólicas entran en esta categoría. Un cuerpo de prevención de explosiones API 16A debe soportar picos repentinos de presión sin que se propaguen grietas. El material forjado proporciona la tenacidad al impacto Charpy requerida en la dirección del espesor, una propiedad que una pieza fundida de gran tamaño simplemente no puede ofrecer de manera consistente.
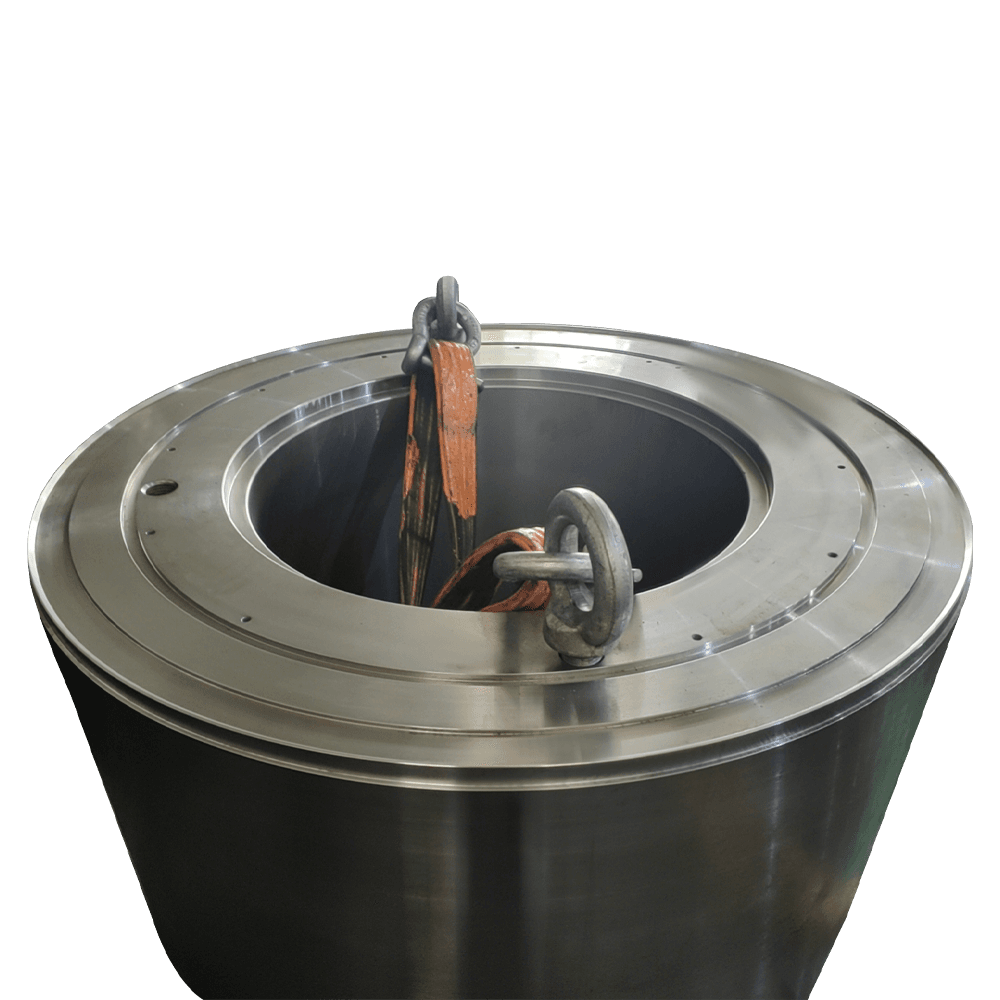 Engranajes y piñones de transmisión de alta velocidad Los engranajes forjados exhiben flujo de grano a lo largo de los perfiles de los dientes, resistiendo la iniciación de grietas bajo cargas inversas de alta velocidad. Para transmisiones de alta potencia y altas RPM, el material forjado proporciona la resistencia a la fatiga y la tenacidad necesarias en todo el espesor, superando a las alternativas de fundición en condiciones de servicio exigentes. Ver producto →
Para un engranaje de transmisión de alta velocidad que funciona a 3000 RPM y transmite 500 kW, los dientes del engranaje están sujetos a cargas de flexión inversas millones de veces. El forjado alinea el flujo de grano a lo largo del perfil del diente, resistiendo la iniciación de grietas. El mismo diseño en material fundido fallaría en una fracción del tiempo de servicio.
Los códigos de seguridad refuerzan la lógica de la ingeniería. Los estándares API para dispositivos de prevención de explosiones, las reglas de recipientes a presión de ASME y los criterios de certificación ISO especifican material forjado o forjado para componentes críticos que retienen la presión. En muchos casos, la propia especificación elimina la opción de fundición antes de solicitar cualquier cotización.
Respuesta directa: Huanming Machinery evalúa cada componente grande frente a la carga de servicio, la clasificación de seguridad y la complejidad dimensional, luego recomienda fundición o forja y entrega la pieza mecanizada terminada desde cualquier ruta.
Establecida en Jiangyin, Jiangsu en 2010, Huanming Machinery produce aproximadamente 2000 toneladas de componentes grandes por año, vende a más de 100 países y respalda a un equipo de más de 150 personas. La empresa mantiene capacidades de fundición y forja, además de soldadura, tratamiento térmico y mecanizado de precisión en centros de mecanizado horizontales, máquinas de pórtico y mandrinadoras CNC.
Este enfoque de doble capacidad cambia la conversación con los proveedores. En lugar de que un comprador coordine entre una fundición y un taller de forja, Huanming se encarga de la selección de materiales, la recomendación de procesos, las herramientas y el mecanizado de acabado bajo un solo sistema de calidad. Para un componente como un accesorio de eje de bobina metalúrgico o un acoplamiento hidráulico marino, esto simplifica la adquisición, reduce el tiempo de entrega y elimina el riesgo de disputas de responsabilidad entre dos proveedores.
Huanming también mantiene un programa de materiales especiales dedicado que cubre acero inoxidable dúplex 2205, Haynes 188 e Inconel 718, suministrados como barras, piezas forjadas, bridas y ejes. Estos materiales son necesarios cuando los componentes grandes se enfrentan a medios corrosivos, altas temperaturas o presiones extremas en entornos de procesamiento de petróleo y gas, marinos y químicos. El programa de materiales ayuda a los clientes a resolver dos problemas a la vez: confiar en un solo proveedor tanto para la ruta del proceso como para el material.
Para una visión práctica de cómo logrando alta precisión en componentes grandes se ejecuta mediante mandrinado CNC, torneado vertical y fresado de pórtico, el tutorial detallado cubre la secuencia exacta del proceso.
La fundición suele costar entre un 30% y un 50% menos por kilogramo para geometrías grandes y complejas porque el proceso de moldeo evita matrices de forjado masivas y deformaciones en varios pasos. Para formas más simples que pueden forjarse con herramientas estándar, la brecha de costos se reduce sustancialmente. El punto de equilibrio depende de la complejidad de la pieza, el volumen de producción y si un troquel de forjado se puede compartir entre varios productos.
El forjado proporciona una resistencia a la fatiga significativamente mejor debido a su estructura de grano fino equiaxial y flujo de grano alineado. Los componentes fundidos con carga cíclica normalmente fallan después de 10^5 a 10^6 ciclos, mientras que los equivalentes forjados alcanzan de 10^6 a 10^7 ciclos. En piezas grandes, la diferencia se amplifica porque los defectos de fundición aumentan con el tamaño de la sección.
Sí, el acero fundido y el acero inoxidable fundido se utilizan en equipos a presión, pero la clasificación de presión debe tener en cuenta propiedades de espesor pasante más bajas. Los equipos críticos para la seguridad, como los dispositivos de prevención de explosiones, generalmente requieren cuerpos forjados según los estándares API. Una pieza fundida puede ser una opción viable para componentes de presión menos críticos cuando las pruebas no destructivas confirman la calidad interna.
Ambos requieren pruebas ultrasónicas e inspección de partículas magnéticas para detectar defectos en la superficie y el subsuelo. Las piezas fundidas también necesitan pruebas radiográficas para detectar contracción interna y porosidad. Las piezas forjadas requieren pruebas de dureza y, para piezas críticas, pruebas mecánicas del mismo lote de tratamiento térmico. El protocolo de inspección de Huanming incluye todo esto más la verificación dimensional en una máquina de medición de coordenadas calibrada.
 No. 16 Camino de Dayuanli, Calle Yunting, Ciudad de Jiangyin, Provincia de Jiangsu, China
 +86-13404286222 / +86-13404286222
 +86-510-86668678
 hmjxboss@gmail.com
Los derechos de autor © Jiangyin Huanming Machinery Co., Ltd. Todos los derechos reservadosFabricantes de procesamiento mecánico de componentes grandes personalizados
 English
 中文简体
 русский
 日本語
 Español
